

|
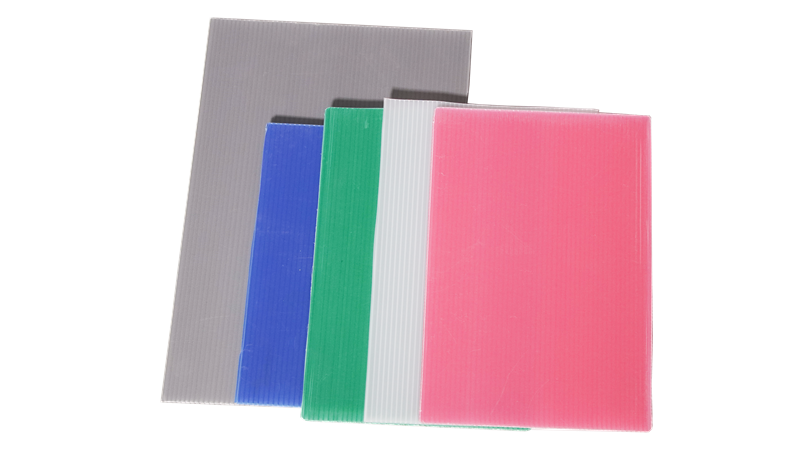
中空板精密裁切折弯工艺时间:2025-12-15 中空板(Hollow Sheet)作为一种轻量化、高强度的结构材料,凭借其独特的蜂窝状或瓦楞状内部结构,在包装、建筑、汽车制造等领域展现出明显优势。然而,其精密裁切与折弯工艺的复杂性,直接影响产品的尺寸精度、结构强度及外观质量。本文从工艺原理、设备选型及过程控制三个维度,系统解析中空板精密加工的技术要点。 一、工艺原理:结构特性与加工需求的平衡 中空板的内部空腔结构使其具有优良的抗冲击性和隔热性,但同时也带来加工难题:裁切时易产生毛刺、崩边,折弯时易出现空腔塌陷或表面褶皱。因此,精密加工需遵循“分步控制、能量匹配”原则: 裁切阶段:通过控制刀具切入角度(建议15°-30°)与切割速度(50-200mm/s),减少对内部结构的冲击; 折弯阶段:采用分段加热或局部加压方式,使材料在塑性变形区形成均匀的应力分布,避免空腔变形。 二、设备选型:匹配材料特性的专业化配置 激光裁切系统:选用CO₂激光或光纤激光切割机,功率范围800-3000W,配合高精度运动控制系统(重复定位精度≤±0.05mm),可实现无接触切割,减少机械应力导致的材料变形。激光焦点位置需根据板材厚度动态调整,例如3mm厚中空板焦点应位于表面下方0.5mm处。
数控折弯机:配备可调压痕装置与多轴背压系统,通过在折弯线处预先压出V型槽(深度为板厚的40%-60%),引导材料有序变形。折弯半径需大于板厚的2倍,以防止空腔结构破坏。 辅助设备:采用负压吸附工作台固定板材,防止裁切时移位;配置超声波焊接机对折弯后边缘进行密封处理,提升结构稳定性。 三、过程控制:全流程参数优化 裁切参数: 切割速度与功率匹配:薄板(≤5mm)采用高速(150-200mm/s)低功率(800-1200W)切割,厚板(>5mm)则降低速度(50-100mm/s)提升功率(2000-3000W); 气体辅助:氮气或压缩空气压力控制在0.5-1MPa,及时吹除熔渣,减少热影响区。 折弯参数: 温度控制:对于热塑性中空板(如PP、PE),折弯温度需控制在材料玻璃化转变温度(Tg)以上10-20℃; 背压调节:根据板材厚度设置背压值(如3mm板背压为0.3-0.5MPa),确保折弯角度偏差≤±0.5°。 质量检测: 使用激光轮廓仪检测裁切边缘垂直度(≤0.1mm); 通过三坐标测量仪验证折弯后尺寸精度(长宽误差≤±0.2mm,对角线误差≤±0.3mm)。 中空板的精密裁切折弯工艺是材料性能与加工技术的深度融合。通过科学选型设备、精准控制参数及严格质量检测,可实现从原材料到成品的高效转化,满足高端制造领域对轻量化、高强度结构件的严苛需求。 |

 鲁公网安备37030202000772号